

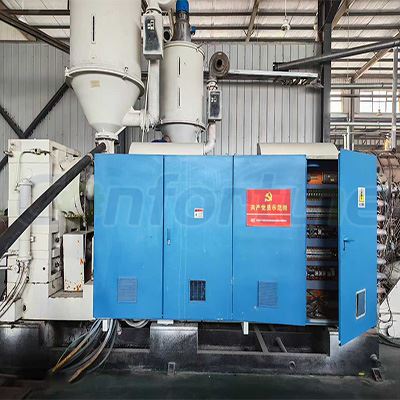

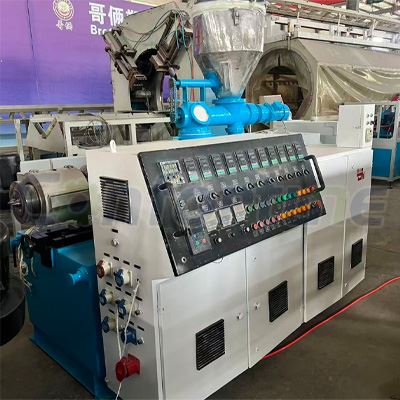
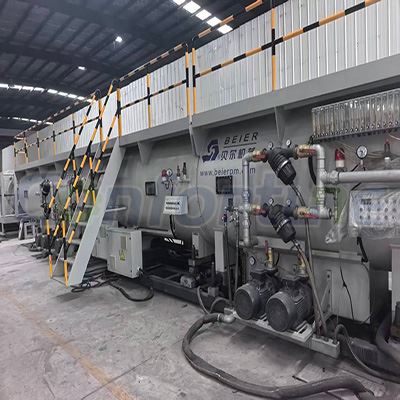

Para fabricantes de tubos HDPE, alto rendimento estável, baixa taxa de refugo e menos tempo de inatividade não planejado determinam diretamente o lucro da produção. Muitas fábricas buscam apenas velocidades mais altas das máquinas, ignorando a correspondência sistemática de processos e equipamentos.
5 fatores principais que afetam a eficiência da produção de tubos HDPE
| Módulo Chave | Problemas comuns que restringem a produção | Soluções de otimização simples e viáveis | Melhoria de eficiência esperada |
|---|---|---|---|
| Alimentação e pré-processamento de matérias-primas | Matéria prima com umidade; mistura desigual de material novo e material reciclado; fluxo de alimentação instável | 1. Seque o material HDPE reciclado antes da alimentação 2. Adote uma mistura uniforme para a matéria-prima PE80 / PE100 3. Verifique o sistema de alimentação a vácuo regularmente para evitar o bloqueio do material | Reduza defeitos de bolha, reduza a taxa de refugo em 5%-12% |
| Extrusora e Sistema de Parafuso (Núcleo) | Parafuso geral com má plastificação; desgaste do parafuso; desvio de controle de temperatura; carga do motor muito alta | 1. Use parafuso de barreira especial HDPE para plastificação total 2. Mantenha o erro de controle de temperatura do cilindro menor ou igual a ± 2 graus 3. Substitua o parafuso desgastado e o cilindro em tempo hábil | Aumentar a capacidade de extrusão em 10%-22% |
| Sistema de calibração de cabeçote e vácuo | A resistência ao fluxo da matriz é alta; morrer acumulação; vácuo instável; água de resfriamento bloqueada | 1. Limpe a cabeça da matriz regularmente para evitar depósitos de carbono 2. Mantenha o grau de vácuo estável no tanque de calibração 3. Garanta fluxo de água de resfriamento suficiente e temperatura adequada da água | Suporta maior velocidade de{0}}deslocamento e evita a deformação do tubo |
| Máquina-de transporte e corte | Deslizamento da esteira; velocidade de{0}}deslocamento instável; máquina de corte falha frequente | 1. Substitua as almofadas de borracha envelhecidas na lagarta-de transporte 2. Sincronize a velocidade da extrusora e a velocidade-de transporte via PLC 3. Faça a manutenção do cortador planetário regularmente | Elimine o gargalo da velocidade da linha, reduza a parada contínua |
| Gerenciamento diário de operação e manutenção | Manutenção irregular; mudança frequente de tamanho sem armazenamento de receitas; operação inadequada | 1. Salve receitas de parâmetros para diferentes tamanhos de tubos 2. Faça uma lista de verificação de inspeção diária 3. Treine os operadores para o procedimento padrão de inicialização e desligamento | Reduza o tempo de inatividade não planejado em 15% a 30% |
Dicas práticas de operação para maior produção de tubos HDPE
1. Equilibre a plastificação e a velocidade de produção
Não aumente cegamente a velocidade da extrusora. Se o material HDPE não puder ser totalmente derretido, os tubos apresentarão ondulações na superfície, bolhas e espessura de parede irregular. Você tem que desacelerar novamente e perder tempo. Sugestão: Ajuste primeiro a temperatura zona por zona, garanta uma pressão de fusão estável e, em seguida, aumente a velocidade de produção passo a passo.
2. O sistema de resfriamento é o gargalo oculto
Muitos clientes ignoram a capacidade de refrigeração. Mesmo que a extrusora possa funcionar rapidamente, o resfriamento insuficiente leva à ovalização e deformação do tubo, de modo que a velocidade-de transporte não pode ser aumentada.
- Mantenha a temperatura da água de resfriamento abaixo de 30 graus
- Limpe periodicamente os bicos de pulverização do tanque de vácuo e do tanque de água de resfriamento. Tubos de parede espessa de HDPE de grande diâmetro-precisam de maior distância de resfriamento ou projeto de resfriamento interno.
3. Reduza o tempo de inatividade durante a alteração do tamanho do tubo
A mudança de tamanho leva muito tempo de produção.
- Pré-definir todos os parâmetros de produção no sistema de controle PLC
- Prepare o cabeçote da matriz, a luva de calibração e as almofadas{0}}de transporte correspondentes com antecedência
- Organize a ordem de produção, produza tubos de tamanhos semelhantes continuamente
4. Controle razoavelmente a proporção de material reciclado
Se você adicionar grânulos de HDPE reciclado, não exceda a proporção recomendada. Muito material reciclado causará saída de extrusão instável, defeitos frequentes e menor velocidade máxima de produção.
A Qingdao Confortune Machinery é especializada em linhas de extrusão de tubos HDPE/PPR/PVC, atendendo fabricantes de tubos em todo o mundo. Fornecemos máquinas completas de produção de tubos HDPE de 16 mm a 1200 mm e fornecemos suporte técnico, orientação de parâmetros de processo e soluções de renovação de equipamentos para ajudar os clientes a melhorar a eficiência da produção, reduzir custos de fabricação e aumentar a competitividade.
Hot Tags: máquina para fabricar tubos HDPE de segunda mão-315-de camada 630mm1, China, fabricantes, fornecedores, de máquinas para fabricar tubos HDPE de camada 315-630mm1 de segunda mão,Máquina extrusora de tubo de plástico usada, Linha de extrusão de tubo HDPE de 90-315 mm, Linha Hdpe de três camadas usada, Linha de produção de extrusora de tubo Jwell usada, Extrusora de plástico de segunda mão HDPE, Linha de tubulação HDPE de 710-1200 mm