

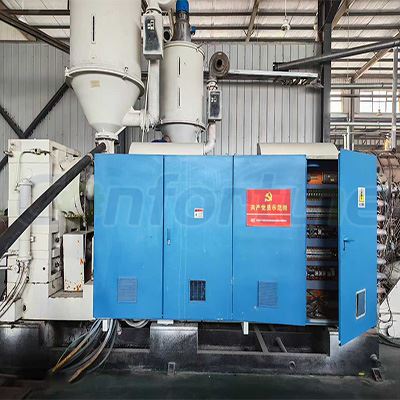

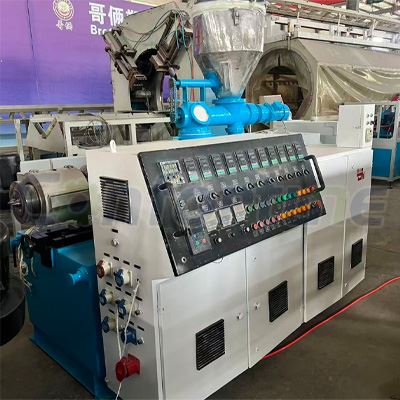
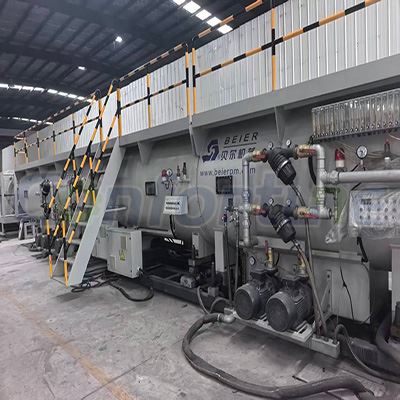

Muitos processadores escolhem linhas de extrusão de placas de PVC usadas para reduzir os custos de investimento. No entanto, o corpo do parafuso desgastado, o envelhecimento da matriz, o sistema de aquecimento/resfriamento instável e a configuração inadequada de parâmetros geralmente causam defeitos frequentes no produto e paralisações inesperadas.
Defeitos comuns e tabela de solução de problemas para linha de extrusão de placa de PVC usada
| Não. | Sintoma/Problema | Principais causas (especialmente para máquinas usadas) | Soluções Práticas |
|---|---|---|---|
| 1 | Superfície áspera, textura de casca de laranja | 1. Desgaste do parafuso e do cilindro, baixa capacidade de plastificação2. Morre arranhão labial, acumulação de carbono3. Temperatura de fusão muito baixa ou zona de aquecimento instável4. Umidade ou impureza da matéria-prima | 1. Verifique a folga do cilindro do parafuso; repare ou substitua peças desgastadas2. Limpe e dê polimento à borda da matriz; remova o material queimado estagnado3. Recalibre os sensores de temperatura da extrusora antiga4. Matérias-primas secas; alterar o pacote de tela de filtro em tempo hábil |
| 2 | Bolhas, vazios, listras prateadas dentro do tabuleiro | 1. Umidade do material muito alta2. Porta de ventilação bloqueada/vazamento no sistema de vácuo na unidade usada3. O superaquecimento local leva à decomposição do PVC4. Desgaste severo do parafuso causa pressão de fusão instável | 1. Seque o composto de PVC antes de alimentar2. Inspecione a bomba de vácuo, os anéis de vedação e o canal de ventilação3. Abaixe a temperatura local do barril e da matriz4. Verifique a flutuação da pressão; reparar conjunto de parafuso desgastado |
| 3 | Listras amarelas, manchas pretas/manchas de queimadura | 1. Canto morto dentro da matriz/adaptador, depósitos de carbono antigos2. Temperatura fora de controle de faixas de aquecimento envelhecidas3. Longo tempo de residência do material dentro da extrusora desgastada4. Material reciclado contaminado | 1. Purgar e desmontar completamente a cabeça da matriz regularmente2. Substitua termopares e elementos de aquecimento com defeito3. Ajuste a velocidade do parafuso, evite cisalhamento excessivo4. Controle a proporção e a pureza da adição de material reciclado |
| 4 | Deformação da placa, ondulação após resfriamento | 1. Desequilíbrio de temperatura da calandra de três rolos2. Resfriamento irregular devido ao envelhecimento do sistema de resfriamento3. Tensão interna causada por velocidade de tração incompatível4. Saída de espessura instável devido a equipamentos desgastados | 1. Reajuste a diferença de temperatura dos três rolos2. Limpe a tubulação de água de resfriamento e verifique o desempenho do resfriador3. Combine a velocidade de tração com a saída de extrusão real4. Estabilize a folga da matriz e a pressão de fusão |
| 5 | Flutuação de espessura, dimensão instável | 1. O corpo do parafuso desgastado causa oscilação na saída2. Morre a fadiga do parafuso, morre o desvio da folga do lábio3. Alimentador instável; desvio de velocidade do conversor de frequência antigo4. Deslizamento do rolo de tração | 1. Medir a produção real; unidade de extrusão de revisão2. Reaperte os parafusos da matriz, reajuste a folga da borda da matriz3. Calibre a velocidade de alimentação e tração4. Substitua a superfície de borracha do rolo de tração se estiver desgastada |
| 6 | Saída de extrusão baixa e flutuante | 1. Desgaste sério do vôo do parafuso, refluxo do material2. Ventilação bloqueada/fraco desempenho de vácuo3. O envelhecimento do sistema de aquecimento leva a uma má plastificação4. Ponte da tremonha, alimentação irregular | 1. Repare ou atualize o conjunto do cilindro do parafuso bimetálico2. Limpe a ventilação, mantenha a bomba de vácuo3. Substitua o aquecedor e o controlador de temperatura danificados4. Otimize o sistema de alimentação, evite pontes de material |
| 7 | Rebordo da matriz para fora/acúmulo de depósito branco | 1. Desequilíbrio da fórmula de lubrificação2. A superfície fica áspera após um serviço prolongado3. Pressão de fusão instável devido ao desgaste mecânico | 1. Reequilibrar a proporção de lubrificante interno e externo2. Canal de fluxo interno da matriz polonesa3. Estabilize a pressão de extrusão por meio de manutenção mecânica |
Lembretes especiais para equipamentos de extrusão de placas de PVC usados/usados
Em comparação com a nova linha de extrusão de placas de PVC, as máquinas usadas apresentam riscos ocultos de envelhecimento mecânico. Muitos problemas de qualidade não são causados apenas pela fórmula da matéria-prima, mas também por componentes de hardware desgastados.
- A inspeção de parafusos e canos é prioridadeA fórmula de PVC com alto teor de enchimento acelera o desgaste do parafuso. Mesmo que os parâmetros e a fórmula permaneçam inalterados, o parafuso desgastado causará má plastificação, queda de produção e vários defeitos superficiais. Recomenda-se verificar regularmente a folga do cilindro do parafuso para linhas de extrusão usadas. Substitua ou reconstrua quando aparecer uma lacuna excessiva.
- Calibre todos os sensores de temperatura e peças de aquecimentoExtrusoras antigas geralmente apresentam termopares imprecisos e faixas de aquecimento queimadas. A temperatura de exibição difere muito da temperatura real de fusão, o que provoca facilmente amarelecimento, queima ou mau efeito de formação de espuma. Recalibre o sistema de temperatura antes da produção em massa.
- Verifique completamente o sistema de vácuo e resfriamentoVentilação bloqueada, vazamento na vedação a vácuo e incrustações no tubo de água de resfriamento são muito comuns em máquinas de placa de PVC usadas. Essas falhas ocultas trazem bolhas, empenamento e densidade de espuma instável, que são fáceis de serem mal interpretadas como problemas de fórmula.
- Combine os parâmetros do processo de acordo com a condição real da máquinaNão copie parâmetros diretamente de novas linhas. Para linha de extrusão de placas de PVC usadas, você precisa ajustar a temperatura, a velocidade do parafuso e a velocidade de tração com base no status real de plastificação.
Operar uma linha de extrusão de placa de PVC usada pode economizar investimento de capital, mas os operadores devem prestar mais atenção ao desgaste mecânico, ao envelhecimento das peças de aquecimento/vácuo, além do ajuste da fórmula. A maioria dos problemas de extrusão pode ser resolvida passo a passo: verifique o hardware da máquina → inspecione a temperatura e o sistema de vácuo → otimize os parâmetros do processo → ajuste a fórmula da matéria-prima.
Hot Tags: linha de produção de placa de espuma de pvc de segunda mão, fabricantes de linha de produção de placa de espuma de pvc de segunda mão na China, fornecedores,extrusora de perfil usada para perfis de canto, extrusora de perfil usada para corte a plasma, máquina extrusora de perfil usada para perfis resistentes a impactos, equipamento de segunda mão para extrusora de perfil, extrusora de perfil usada para rotulagem fora do molde, máquina extrusora de perfil usada para perfis grossos