


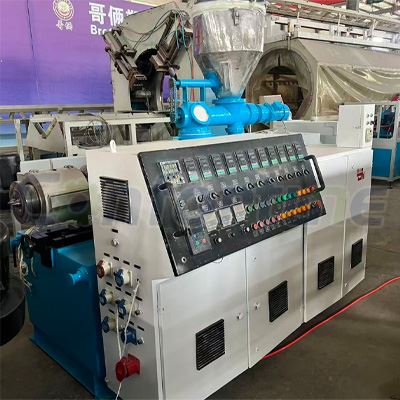

Quando se trata da indústria de processamento de plásticos, uma extrusora de parafuso único usada é um carro-chefe que oferece soluções econômicas para muitos fabricantes. Como fornecedor deExtrusora de parafuso único usada, muitas vezes sou questionado sobre a faixa de velocidade da rosca dessas máquinas. Nesta postagem do blog, vou me aprofundar em qual é a faixa de velocidade da rosca de uma extrusora de rosca única usada, os fatores que a influenciam e por que ela é importante no processo de extrusão de plásticos.
Compreendendo os princípios básicos de uma extrusora de parafuso único
Antes de discutirmos a faixa de velocidade da rosca, vamos entender brevemente como funciona uma extrusora de rosca única. Uma extrusora de rosca única consiste em um cilindro, uma rosca dentro do cilindro, uma tremonha para alimentação da matéria-prima e uma matriz na extremidade para moldar o produto extrudado. A rosca gira dentro do cilindro, transportando o material plástico da tremonha em direção à matriz. Durante esse processo, o plástico é derretido, misturado e pressurizado antes de ser forçado através da matriz para formar o formato desejado, como um tubo, filme ou perfil.
Faixa típica de velocidade do parafuso
A faixa de velocidade da rosca de uma extrusora de rosca única usada pode variar amplamente dependendo de vários fatores, incluindo o tamanho da extrusora, o tipo de plástico que está sendo processado e a aplicação específica. Geralmente, a velocidade da rosca pode variar de 10 rotações por minuto (RPM) a 120 RPM ou mais.
Para extrusoras de parafuso único usadas menores, como aExtrusora de parafuso único usada de 45 mm, a velocidade do parafuso normalmente pode variar de 10 a 60 RPM. Essas extrusoras menores são frequentemente usadas para testes de laboratório, produção em pequena escala ou processamento de materiais sensíveis a altas taxas de cisalhamento. Por exemplo, ao processar plásticos sensíveis ao calor como o PVC, é preferível uma velocidade de rosca mais baixa para evitar a degradação do material.
Por outro lado, extrusoras de parafuso único maiores podem ter uma faixa de velocidade de parafuso mais alta. Extrusoras de parafuso único usadas em escala industrial podem operar com velocidades de parafuso variando de 30 a 120 RPM. Essas máquinas maiores são projetadas para produção de alto volume e podem lidar com uma variedade maior de plásticos. Por exemplo, ao extrusar poliolefinas como polietileno ou polipropileno, que são mais tolerantes ao cisalhamento, uma velocidade de rosca mais alta pode ser usada para aumentar a taxa de produção.
Fatores que influenciam a faixa de velocidade da rosca
1. Propriedades do material plástico
Diferentes plásticos têm diferentes pontos de fusão, viscosidades e sensibilidades ao cisalhamento. Por exemplo, plásticos amorfos como o poliestireno têm uma faixa de fusão relativamente estreita e são mais sensíveis ao cisalhamento. Geralmente é necessária uma velocidade de rosca mais baixa para garantir uma fusão uniforme e evitar o superaquecimento. Em contraste, os plásticos semicristalinos como a poliamida têm uma faixa de fusão mais ampla e podem tolerar taxas de cisalhamento mais altas, permitindo uma velocidade de rosca mais alta.
2. Tamanho e design da extrusora
O diâmetro e a relação comprimento/diâmetro (L/D) do cilindro da extrusora desempenham um papel significativo na determinação da faixa de velocidade da rosca. Uma extrusora de diâmetro maior geralmente pode lidar com um rendimento maior a uma velocidade de rosca menor em comparação com uma extrusora menor. A relação L/D afeta o tempo de residência do plástico no barril. Uma relação L/D mais alta proporciona mais tempo para fusão e mistura, o que pode permitir uma velocidade de rosca mais baixa e ainda obter uma extrusão de boa qualidade.
3. Projeto da matriz
O design da matriz também afeta a velocidade da rosca. Uma matriz complexa com uma pequena área de seção transversal ou formato complexo exigirá uma pressão mais alta para forçar a passagem do plástico. Para gerar esta pressão, pode ser necessária uma velocidade de rosca mais baixa para garantir que o plástico seja devidamente derretido e pressurizado. Por outro lado, uma matriz simples com uma grande área de seção transversal pode permitir uma velocidade de rosca mais alta.
4. Taxa de saída desejada
Se for necessária uma alta taxa de saída, geralmente é usada uma velocidade de rosca mais alta. No entanto, aumentar demais a velocidade da rosca pode levar a problemas como mistura inadequada, fusão irregular e aumento do aquecimento por cisalhamento. Portanto, deve ser alcançado um equilíbrio entre a taxa de produção desejada e a qualidade do produto extrudado.
Importância da faixa de velocidade do parafuso
A faixa de velocidade da rosca é um parâmetro crítico no processo de extrusão de plásticos por vários motivos:
1. Qualidade do produto
O controle adequado da velocidade da rosca garante fusão e mistura uniformes do material plástico. Isso resulta em um produto extrudado de alta qualidade com propriedades físicas e mecânicas consistentes. Por exemplo, na produção de filmes plásticos, uma velocidade de rosca estável é essencial para atingir espessura e clareza uniformes.
2. Taxa de saída
A velocidade da rosca afeta diretamente a taxa de saída da extrusora. Ao ajustar a velocidade da rosca dentro da faixa apropriada, os fabricantes podem otimizar o volume de produção de acordo com suas necessidades. No entanto, como mencionado anteriormente, a taxa de produção deve ser equilibrada com a qualidade do produto.
3. Eficiência Energética
Operar a extrusora na velocidade ideal da rosca pode melhorar a eficiência energética. Operar a uma velocidade de rosca muito baixa pode exigir mais tempo para atingir a saída desejada, consumindo mais energia. Por outro lado, operar a uma velocidade excessivamente alta da rosca pode levar ao aumento do consumo de energia devido a maiores forças de cisalhamento e fricção dentro do cilindro.
Estudo de caso: Usando uma extrusora de parafuso único usada para produção de chapas PET
Vamos considerar um caso em que um fabricante está usando umMáquina de linha de folhas para animais de estimação usadacom uma extrusora de rosca única para produzir folhas PET. PET é um termoplástico semicristalino que requer controle cuidadoso do processo de extrusão para obter folhas de alta qualidade.
Neste caso, a velocidade da rosca da extrusora de rosca única é ajustada em torno de 40 - 60 RPM. Esta faixa de velocidade permite fusão e mistura suficientes da resina PET, ao mesmo tempo que evita aquecimento excessivo por cisalhamento, o que poderia causar degradação do material. Ao manter uma velocidade de rosca estável dentro desta faixa, o fabricante pode produzir folhas PET com espessura, transparência e propriedades mecânicas consistentes.
Conclusão
A faixa de velocidade da rosca de uma extrusora de rosca única usada é um parâmetro complexo que é influenciado por vários fatores, incluindo o material plástico, o tamanho da extrusora, o design da matriz e a taxa de produção desejada. Compreender a faixa de velocidade apropriada da rosca para uma aplicação específica é crucial para obter produtos de alta qualidade, otimizar o volume de produção e melhorar a eficiência energética.


Se você estiver procurando por uma extrusora de parafuso único usada e tiver dúvidas sobre a faixa de velocidade do parafuso ou qualquer outro aspecto da máquina, recomendo que você entre em contato para uma discussão detalhada. Nossa equipe de especialistas pode fornecer aconselhamento personalizado com base em suas necessidades específicas e ajudá-lo a selecionar a extrusora de parafuso único usada certa para suas necessidades de processamento de plásticos. Contate-nos hoje para iniciar o processo de negociação de aquisição e levar sua produção de plásticos para o próximo nível.
Referências
- "Tecnologia de Extrusão de Plásticos" por Allan A. Griff.
- "Manual de Tecnologia de Extrusão de Plástico" por James F. Carley.
- Documentos técnicos da indústria sobre operação e desempenho de extrusoras de parafuso único.